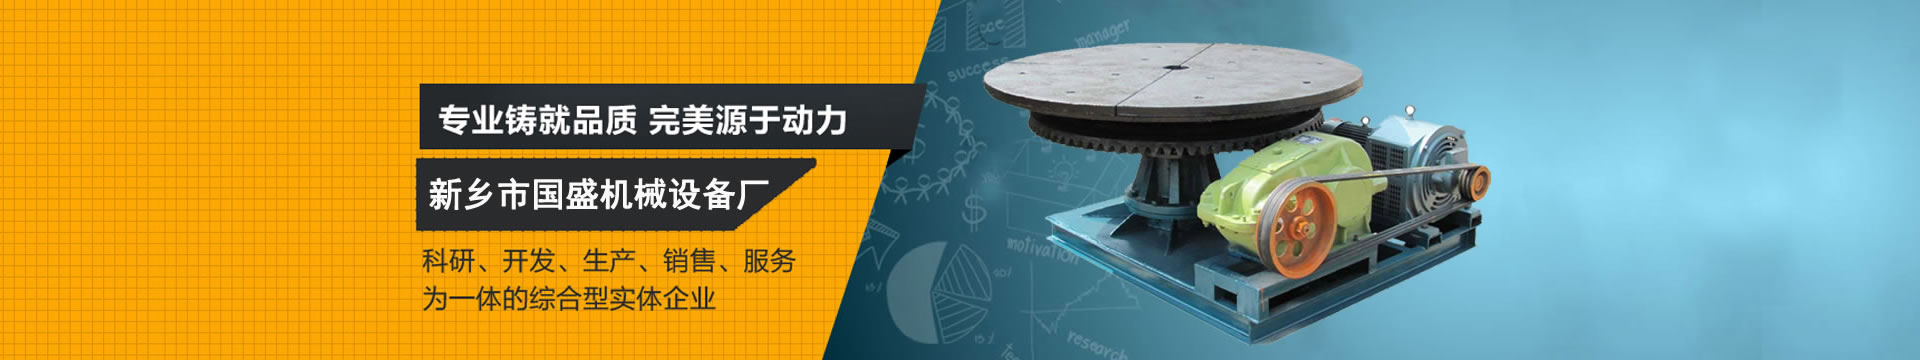
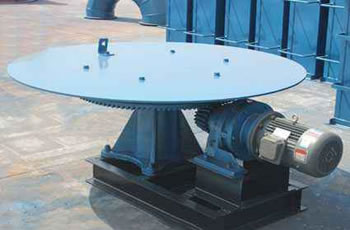
圓盤給料機安裝需嚴(yán)格遵循座式落地或吊式懸掛兩種模式,核心在于保證圓盤水平度(偏差≤0.5/1000)及與上部料倉的同軸度(偏差≤5mm)。以下是標(biāo)準(zhǔn)化安裝方案:
一、安裝前準(zhǔn)備
基礎(chǔ)驗收:檢查基礎(chǔ)混凝土強度、中心線、標(biāo)高及地腳螺栓位置,確保基礎(chǔ)平整堅固,能承受設(shè)備重量及運行振動 。
設(shè)備清點:核對整機及配件是否完好,重點檢查減速機潤滑油位、圓盤襯板及刮板完整性,禁止用鋼絲繩直接系住圓盤吊裝 。
工具準(zhǔn)備:配備起重設(shè)備、水平儀、扳手、塞尺及起重吊具(吊式安裝需制作專用吊具) 。
二、核心安裝步驟
1.機架/底座定位
將機架置于基礎(chǔ)上,調(diào)整地腳螺栓,確保機架中心線與基準(zhǔn)中心線重合(偏差≤3mm),水平度偏差≤0.1/1000 。
座式機型需固定槽鋼柱于料倉下部,吊式機型需安裝軌道梁及電動葫蘆輔助吊裝 。
2.圓盤本體安裝
吊裝圓盤至傳動軸上,緊固螺栓。關(guān)鍵指標(biāo):圓盤上平面水平度偏差不得大于0.5/1000,標(biāo)高偏差±1.5mm 。
確保圓盤中心線與上部料斗出口中心線同軸,偏差不得超過5mm,防止偏磨和漏料 。
3.傳動系統(tǒng)裝配
安裝立式減速機,保證傳動軸水平度<0.15mm,主軸垂直度<0.1mm 。
連接電機,校正聯(lián)軸器同心度,手動盤車檢查運轉(zhuǎn)靈活性,無卡阻現(xiàn)象 。
4.控料部件調(diào)試
套筒安裝:套筒中心線與礦槽中心線偏差<6mm,底平面與盤面平行,間距均勻 。
刮板調(diào)整:安裝卸料刮板,使其與圓盤襯板間隙保持在15-25mm(部分標(biāo)準(zhǔn)為10-20mm),調(diào)節(jié)靈活且無摩擦 。
密封檢查:封閉式機型需檢查密封罩,確保不與齒輪碰撞且無漏料 。
三、試運轉(zhuǎn)與驗收
潤滑加注:向減速機及所有潤滑點注入規(guī)定牌號的潤滑油/脂,確認(rèn)油位正常 。
空載試運行:
先手動盤動三角帶確認(rèn)靈活,再點動電機確認(rèn)旋轉(zhuǎn)方向正確 。
空負(fù)荷連續(xù)運轉(zhuǎn)2小時,檢查軸承溫升(≤40℃)、噪音、振動及漏油情況 。
負(fù)載試運行:
逐步加料進(jìn)行負(fù)荷試驗8小時,調(diào)節(jié)套筒高度和刮板位置,驗證給料量控制的線性與穩(wěn)定性 。
確認(rèn)無異常沖擊、物料溢出或堵塞現(xiàn)象后,方可正式投產(chǎn) 。
四、關(guān)鍵注意事項
安全禁忌:嚴(yán)禁在停機未排空物料時強行停車;檢修時必須切斷電源并掛牌 。
間隙控制:刮板與圓盤間隙過大導(dǎo)致漏料,過小加速磨損,需定期用塞尺復(fù)查 。
標(biāo)準(zhǔn)依據(jù):安裝質(zhì)量應(yīng)符合《YB/T 020-2024 定量圓盤給料裝置》及《機械設(shè)備安裝工程施工及驗收通用規(guī)范》GB 50231要求 。
建議安裝全程留存影像記錄及數(shù)據(jù)報表,作為驗收依據(jù)。若現(xiàn)場空間受限(如鋼料倉下方),可采用軌道梁+電動葫蘆的吊裝工藝以提高效率 。
核心產(chǎn)品
聯(lián)系我們
新鄉(xiāng)市國盛機械設(shè)備有限公司
地 址:新鄉(xiāng)市鳳泉區(qū)陳堡工業(yè)園區(qū)
聯(lián)系人:郭經(jīng)理 18637334419
銷售部:0373-5419909
傳 真:0373-5419669
郵 箱:helen28888@163.com
地 址:新鄉(xiāng)市鳳泉區(qū)陳堡工業(yè)園區(qū)
聯(lián)系人:郭經(jīng)理 18637334419
銷售部:0373-5419909
傳 真:0373-5419669
郵 箱:helen28888@163.com
圓盤給料機安裝方案
日期:2026-06-19 14:56
上一篇:圓盤給料機有幾種類型 下一篇:圓盤給料機齒輪卡不住怎么辦
新鄉(xiāng)市國盛機械設(shè)備有限公司一家集振動給料機設(shè)備研究、制造和銷售為一體的股份制企業(yè)。熱線:18637334419